日本語
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

ニュース
全工程一貫歯車加工で海外減速機メーカーの隠れた3大調達ロスは削減できるのか?
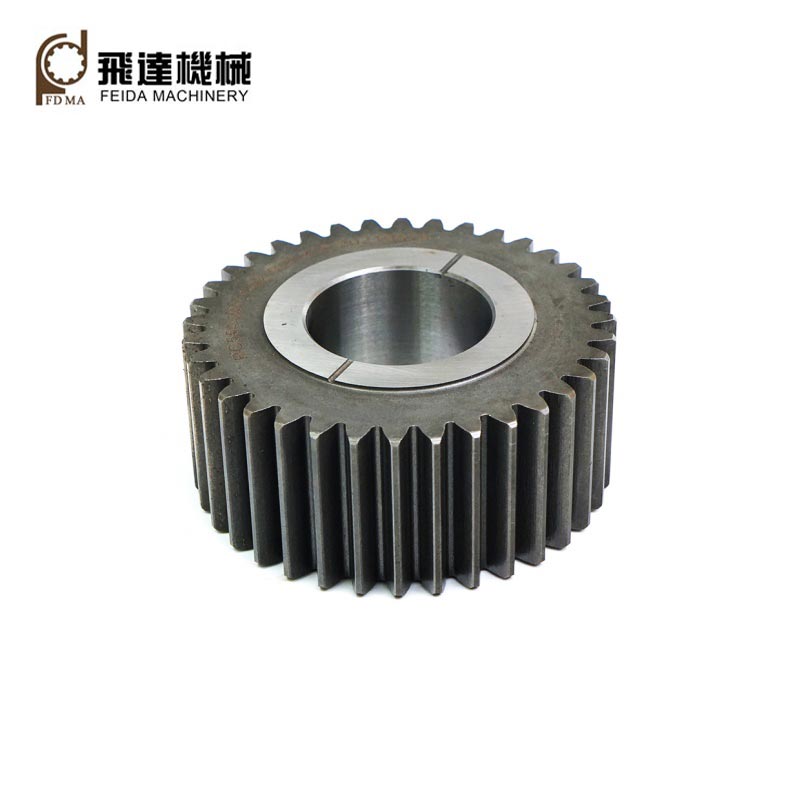
世界の遊星減速機 OEM とロボット工学/航空宇宙部品の購入者は、調達時に 3 つの不可逆的な隠れたコストに常に直面しています。金属製内歯車:分散した個別の加工工場により、生産トレーサビリティのチェーンが分断され、サードパーティの工場監査に完全な材料および精度のテストファイルを提出することが不可能になります。シンプルな単層プラスチック包装は湿気の多い長距離海上輸送に失敗し、コンテナ到着後に歯の表面の錆びや寸法のずれを引き起こします。小規模な機械加工工場には完全な熱処理および研削設備が不足しており、その結果、歯の精度が不安定になり、減速機の振動や組み立て後の現場での故障率が上昇します。 Feida のフルチェーン統合金属内歯車生産は、鍛造、微細加工、熱処理、精密研削、多層防錆包装をカバーしており、すべての生産リンクを 1 つの工場に統合し、世界中のトランスミッション機器メーカーの監査書類不足、海上輸送の錆リスク、不安定な歯車精度の問題を解決します。
1. クローズドループの完全生産チェーンにより、グローバルな工場監査のための完全なバッチトレーサビリティを実現
ほとんどの小型歯車加工ベンダーは、旋削や歯車のホブ切り、鍛造、熱処理などの単一の作業手順のみを請け負っており、さまざまなサードパーティのワークショップに委託されています。原材料の熱数値、熱処理硬度の記録、研削検査データを統一バッチファイルに統合することはできません。ヨーロッパと北米の伝送機器ブランド監査人は、全プロセスのトレーサビリティアーカイブが欠落している場合、サプライヤーの認定審査を一時停止する予定です。この工場は、9 つの主要な作業手順をすべて独立したワークショップで完了し、内歯車のバッチごとに各リンクのテスト データを記録します。合金組成、歯形精度、硬度を含む完全な統一検査レポートがいつでもエクスポートできるため、バイヤーは追加の第三者試験費用をかけずに国際サプライヤー監査にスムーズに合格できます。

2. 多段精密研削により量産時でもISO/DIN 8~10級の歯精度を安定化
専用の歯車研削設備を持たない機械加工工場では、荒ホブ加工のみに頼っています。歯面粗さとピッチ偏差は、長期間の重負荷運転後に標準限界を超え、組立後の過剰な減速機騒音、振動、および早期歯磨耗につながります。 Feida は、熱処理後の仕上げ用に特別な歯車研削盤を装備し、インボリュートのプロファイル誤差と累積ピッチ誤差を ISO 標準公差範囲内に制御します。大量連続生産の経年劣化検証により、数千時間の繰り返し負荷運転後も内歯車が安定した噛み合い精度を維持することが確認され、ロボットや重機メーカーの減速機の異常振動に起因するアフターメンテナンスが大幅に軽減されます。
3. 靱性と歯面耐摩耗性をバランスさせた合金材料のマッチングを目標とする
多くの歯車サプライヤーは、あらゆる作業条件に単一の汎用鋼材を使用しており、低負荷の自動化機器と高負荷の重機用途の需要を区別できていません。通常の炭素鋼の薄い歯面は、頻繁な衝撃荷重を受けると急速に摩耗しますが、完全超硬合金ブランクは全体的な靭性に欠け、交番応力を受けると容易に亀裂が生じます。工場では、クライアントの機器の動作パラメータに応じて、適合する金属ブランクを個別に割り当てます。重荷重プラネタリボックスには 40Cr/42CrMo 合金鋼、航空宇宙用減速機には 16MnCr5 浸炭鋼、軽量ロボットドライブには 6061 アルミニウム合金です。層状材料配合により、ギア本体の耐衝撃性と歯面の高硬度を同時に確保し、減速機のサービスサイクル全体を大幅に延長します。
4. 多層VCI防錆パッケージにより海上輸送による歯の腐食欠陥を排除
通常の単一カートン包装には防湿対策が欠けています。国境を越えた海上輸送中のコンテナの結露により、精密な歯面に小さな錆びスポットが発生し、開梱後の噛み合い不良の直接的な原因となります。工場では、ギアのサイズと輸送サイクルに基づいて分類された梱包スキームを策定しています。小型精密ギアはプラスチック内箱+VCI防錆メッシュバッグを採用しています。中・大型ワークには防錆紙ラッピング+気泡緩衝材を使用。大量の注文品は、乾燥剤とともに密閉された木製ケースに詰められます。多層防湿構造は、熱帯および沿岸の湿気の多い地域への長距離海上輸送に適応し、倉庫到着時にギアの歯の表面が腐食することなく無傷のままであることを保証します。
5. フルモジュールスペクトルにより、研究開発チームのプロトタイプサンプルの反復サイクルが短縮されます
ほとんどの歯車メーカーは部分的なモジュール仕様しか在庫していません。カスタムの M0.5 極細または M8 大型モジュール内歯車には、長い金型と工具の準備サイクルが必要となり、新しい減速機のプロトタイプのテストの進捗が遅れます。工場には、M0.5 ~ M8 の全モジュール範囲をカバーする完全な加工ツールが用意されており、平歯車およびヘリカル内歯車のカスタム開発をサポートしています。サンプル納品サイクルは 20 営業日以内に管理されており、ロボット工学および航空宇宙の研究開発チームが新しいトランスミッション製品の検証と市場投入リズムを加速するのに役立ちます。
6.独立したQC研究所が出荷前に全数検査を実現
専用の試験装置を持たない加工工場では、抜き取り検査のみが行われ、公差外の歯形を持つ不合格の歯車が完成品に簡単に流れ込み、下流の減速機工場での大量組み立ての手戻りロスの原因となります。独立した検査ラボには、CMM 座標測定器、歯車総合検出器、硬さ試験機が備え付けられており、完成したすべての内歯車の全寸法、精度、硬さ試験を実施します。不適格な製品は梱包前に選別され、大量の輸出注文のランダムサンプリング検査によってもたらされるバッチ品質逸脱のリスクが排除されます。
関連ニュース
メッセージを残してください